流程嚴謹 檢驗完備
從收件到出貨,每一道工序皆有明確規範與品管紀錄,確保工件性能穩定、可追溯。
作業流程
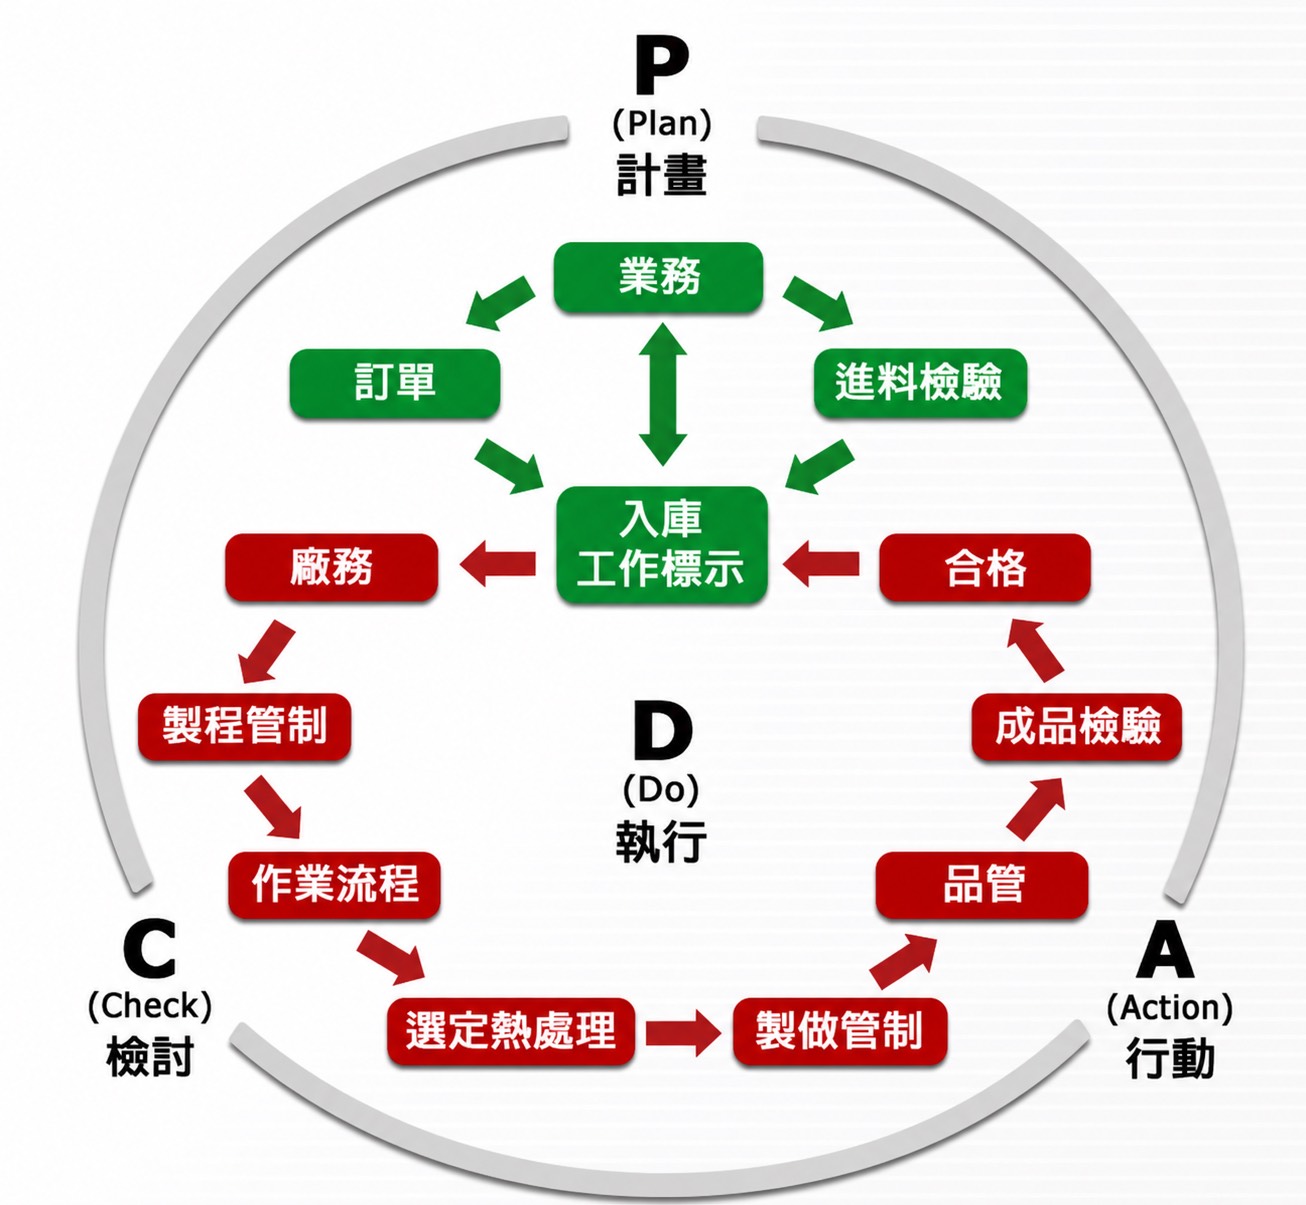
針對客戶需求透過縝密的計畫來進行熱處理作業的執行。環環相扣的每個步驟,無不以最高的品質及最專業的態度為所有客戶層層把關。
3.1.1 作業流程圖
依 PDCA 管理循環設計的熱處理作業流程
3.1.2 作業流程說明
四大階段品檢管制項目、負責人員頻率與表單記錄
- 確認標識
- 清點數量
- 外觀檢查
- 廠務領班/作業員
- 每作業批
- 作業流程卡
- 選訂熱處理工作指引
- 專案程序書
- 確認熱處理物品標識
- 熱處理溫度與時間
- 硬度與外觀
- 作業員 每一批
- 作業員/領班 每小時查閱紀錄器
- 領班/操作員/品管 抽驗
- 作業流程卡
- 熱處理記錄表
- 溫度曲線記錄
- 硬度
- 外觀目視
- 金相(訂單有要求時)
- 審閱作業流程卡
- 審閱自主檢驗卡(熱處理紀錄)
- 處理紀錄
- 其他規定
- 品管、抽驗、每批
- 作業流程卡
- 硬度測試標示
- 熱處理檢驗報告
- 品名、材質、數量
- 確認標識
- 業務 每交貨批
- 交貨憑單
品檢流程
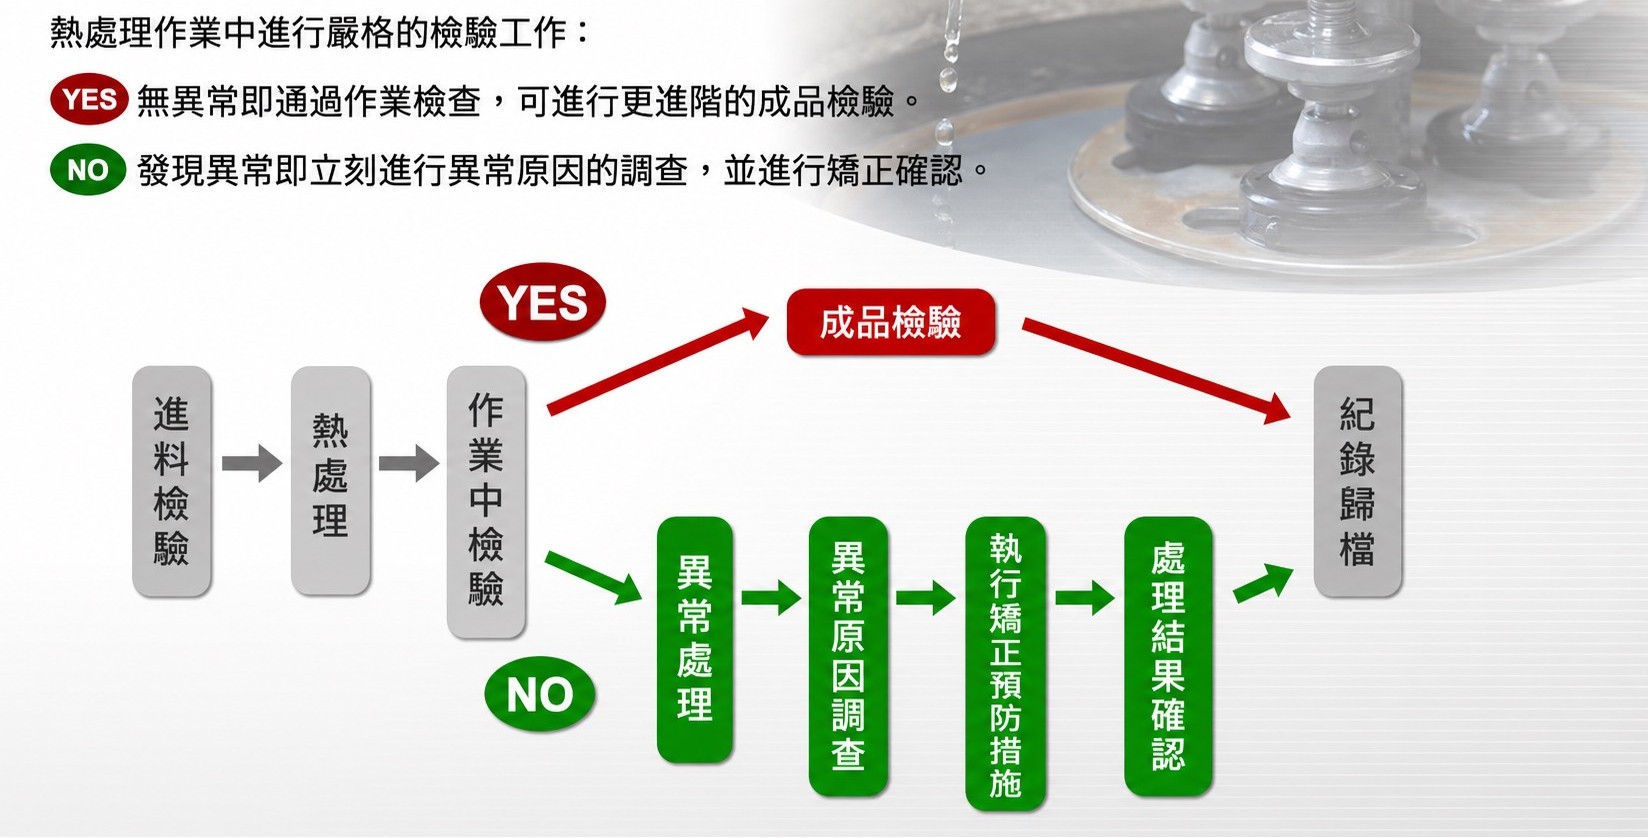
熱處理作業中進行嚴格的檢驗工作,透過作業中檢驗即時判別狀態,異常品立即進入原因調查與矯正預防程序。
無異常即通過作業檢查,可進行更進階的成品檢驗。
發現異常即立刻進行異常原因的調查,並進行矯正確認。
檢驗設備
3.3.1 硬度試驗說明
抵抗壓痕的能力
抵抗磨損的能力
塑性流動應力之測量,或表現材料強度之能力
切削性的表現
- 1凹痕試驗
試片表面受垂直的靜力或動力作用時,對殘留變形之抵抗程度。
- 2反跳試驗
對於衝擊荷重之能量吸收的程度。
- 3畫痕試驗
對於畫痕之抵抗程度,如畫線、刻線等,較古老又不科學,採比較之方式。
- 4磨損試驗
利用砂或金鋼砂之衝撞,對於材料表面磨損之抵抗程度。
- 5切削試驗
又稱可削性,表示對於切削之抵抗程度。如鑽削、銼削、車削、銑削等。
- 6磨耗試驗
試片受負荷於旋轉盤上損害之抵抗程度。
硬度試驗分三類
洛氏、勃氏、維克氏…等
蕭氏、橡膠硬度測試法──量測壓痕器之反跳高度
莫氏、硬度(10(鑽石)~1(滑石))
3.3.2 檢驗儀器介紹
勃氏硬度之試驗結果較不受鋼材表面銹片的影響,因此其硬度數值頗具代表性。
洛氏硬度試驗應用範圍從極薄的薄片至大型工件、從較軟的鋁銅合金材料至淬火回火鋼材均可使用。
維克氏硬度試驗尤其適用在厚度很薄、表面硬化或電鍍等材料。
蕭氏硬度試驗幾乎不在試片表面留下痕跡,輕巧方便、易於攜帶使用,可應用在大型鑄件等工件。
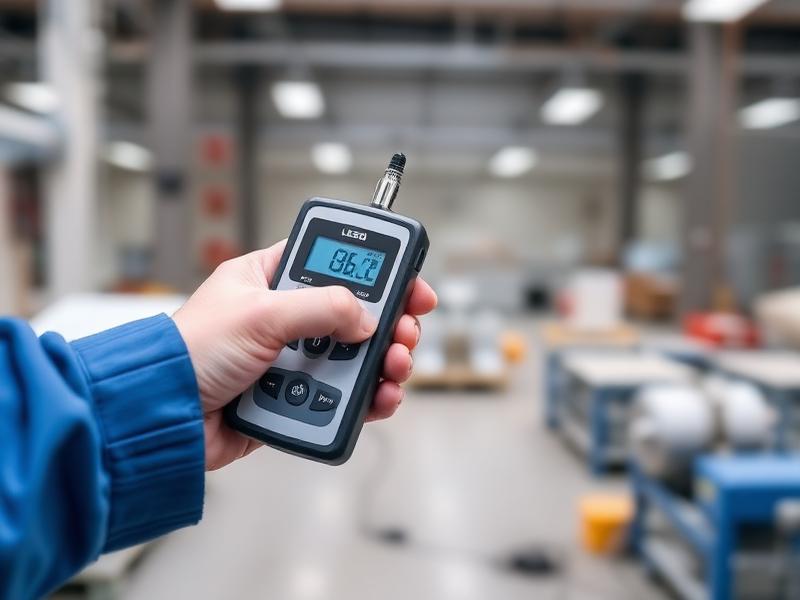
里氏硬度測試主要用於檢測大型工件,可選擇不同的方向在試片的各個部位進行快速精確的無損檢測。
金相設備
金相目的
- 1.藉金相學方式檢查材料組織、晶粒大小與狀態、滑線或雙晶。
- 2.觀察金屬結晶是否變形、有無氣孔等缺陷。
- 3.判別加工方法之良劣和熱處理過程是否適當。
金相原理
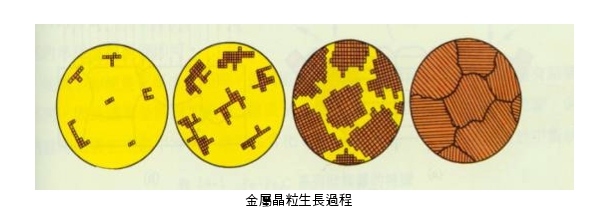
金屬組織通常是由多數的微細晶體所組成的,但是在晶體生長過程中,由於它們互相碰觸到周圍的晶體,致而阻擾其自由生長,而構成不規則形狀之多面體之晶粒(Crystal grain)。晶粒與晶粒間的邊界稱為晶界(Grain boundary),如下圖。
一般金屬晶體組織依其原子的排列,約略可分為三種型式:(a) 體心立方格子(Body-centered cubic lattice;簡寫為 b.c.c.)、(b) 面心立方格子(Face-centered cubic lattice;簡寫為 f.c.c.)及 (c) 六方密格子(Hexagonal close-packed lattice;簡寫為 h.c.p.)。
晶粒因為缺少空間格子完整形狀的對稱性,故依空間格子的形狀而定其方向性,其化學及物理性質則因其方向之不同而各異。由於有了這種異向性(Anisotropy),金屬表面如果被酸侵蝕,則按其不同的晶體產生不同的蝕狀態,於是光反射的情況也發生變化。故可在顯微鏡下將金屬表面的組織,藉其對比(反襯)將影像顯出。純鐵固溶碳量的碳,其在平衡圖上顯示三個穩定的狀態:常溫時稱為 α 固溶體(α 鐵),910~1400°C 時為 γ 固溶體(γ 鐵),1400°C 至 1539°C 時稱為 δ 固溶體。
對鋼而言,大部份的碳呈 Fe₃C 之穩定相,而不出現石墨,故只需考慮 Fe-Fe₃C 系列的準穩定平衡圖即可。在鋼中即使是化學成分相同,但其組織和性質因經機械加工或熱處理而有顯著之不同。正常化(Normalizing)是將鋼加熱 A₃ 線或 A_cm 變態點以上 30~50°C 的溫度範圍,保持適當時間後在空氣中冷卻,可以得到略近於平衡狀態的組織,使組織微細化,可消除了鋼內部之方向性、偏析、或滑移及雙晶等變形。將鋼材加熱到 A₃ 線或 A_cm 變態點以上 30~50°C 的溫度範圍,再置於爐中冷卻而獲得的組織,稱為鋼之標準組織。
◎ 檢驗器材及設備
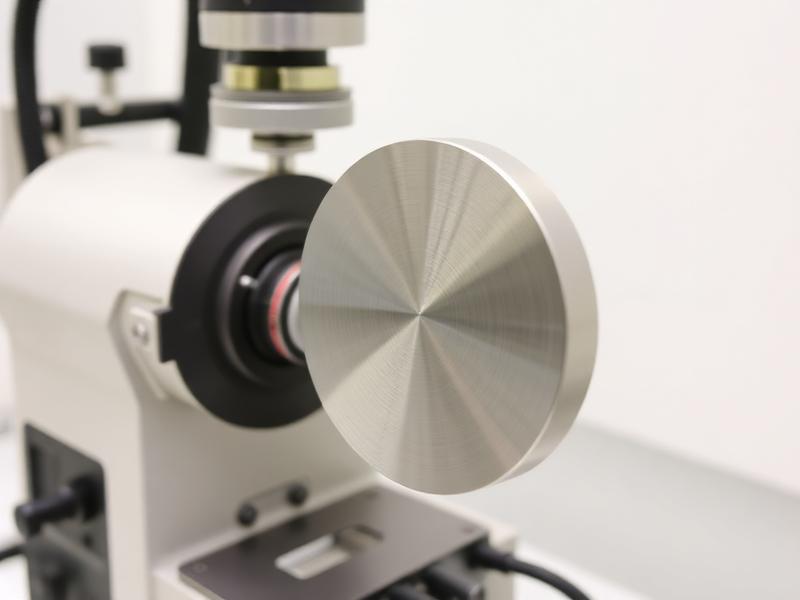
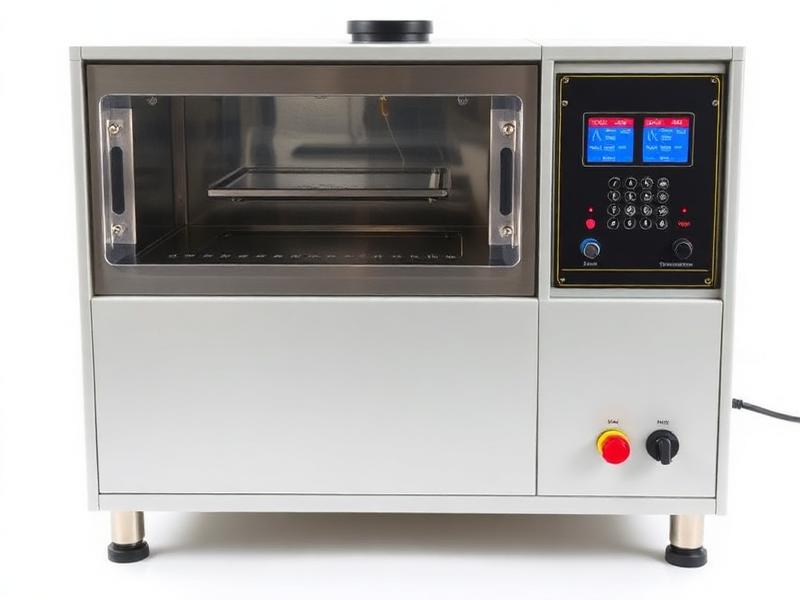
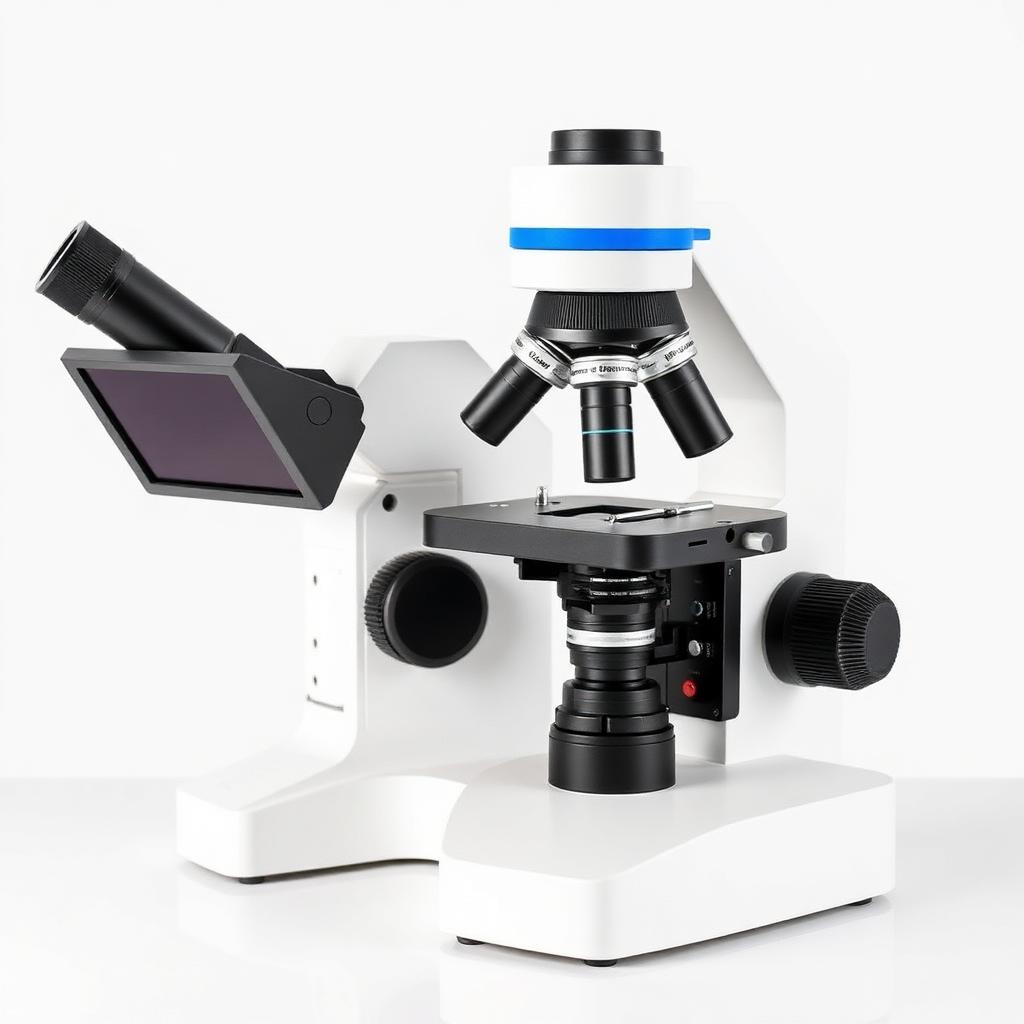
◎ 金相步驟
取樣
取樣必須考慮其整體或研究主題的代表性;如材料屬方向性者,應依各方向皆取樣觀察。如品管檢查則可隨機取樣,如破壞原因分析則可取性質較差的材料以凸顯破壞原因,以利觀察等等。
切割
如材料硬度低則可直接用鋸子予以切割,如硬度較高則可使用砂輪切割,必須慎選砂輪,且切割時須冷卻,以避免因切割過程所產生的熱對材料組織造成影響。
粗磨
用砂輪機去除試片的毛邊,並用較粗的砂紙(#80 左右)或沙袋機磨平,且除去可能因切割所產生的變態層。
鑲埋
鑲埋之目的為使試片握持方便,或保持試片邊緣之完整。
研磨
於研磨機上置防水砂紙,在流動的水流中以粗砂紙至細砂,依 #240、#400、#600、#800、#1000、1500mes 完成。
拋光
經以上研磨後的試片必須以清水洗淨附著於表面的砂粒,方可至拋光機上拋光,否則砂粒將污染拋光用的絨布。拋光用的磨料通常有氧化鋁(Al₂O₃)。試片經拋光至鏡面無刮痕則完成此一步驟。
腐蝕
經拋光後的試片再以清水洗淨及酒精擦拭,並速予吹乾。注意從最後一次拋光後的試片不可以手觸摸,否則會因油脂而污染試片。腐蝕後清水沖刷時可使用棉花輕輕拂拭試片清淨及酒精擦拭,並速予吹乾試片表面。
顯微鏡觀察
金相顯微鏡是利用光之照射在金屬經拋光後加以觀察的方法,與生物顯微鏡的穿透式不同,其放大倍率為目鏡(Eye Piece)與物鏡(Objective)之乘積;如目鏡的放大倍率為 10X、物鏡為 50X,則放大倍率為 500X。使用顯微鏡時必須先以較小的放大倍率觀察,因其焦距較長,才不致使物鏡易處碰到試片,俟找到較小倍率的焦距後,再選擇觀察的較大倍率觀察之。光源射出的光線經過透鏡調整後,以三稜鏡或透明平面玻璃把部份光線轉向垂直下射,續經物鏡投射在試片表面上,然後由試片表面反射回來的光線依序透過物鏡、平面玻璃及目鏡進入觀察者的眼睛,此時眼睛觀察到的只是相同亮度之光,亦即只有明亮之光而已。若用適當的腐蝕液腐蝕試片表面,隨著材料組織之差異,腐蝕作用也就不同:試片的相界及晶界特別易受腐蝕而形成凹斜構。當垂直於試片的光線照到此凹槽時,不再垂直反射,而是轉向,所以此處眼睛所觀察到的呈黑色,其他平整區則呈亮白色,因此組織遂形成明暗的區別,藉著此種差異,我們遂得以觀察材料內部的微細組織。
從試片切取、鑲埋、研磨、拋光、化學腐蝕到高倍率影像擷取,每一步驟均由專業技術人員操作,可精確量測晶粒度、脫碳層與滲層厚度,作為熱處理製程正確性的關鍵驗證依據。